Todavía no agregaste ningún producto.
Ver productos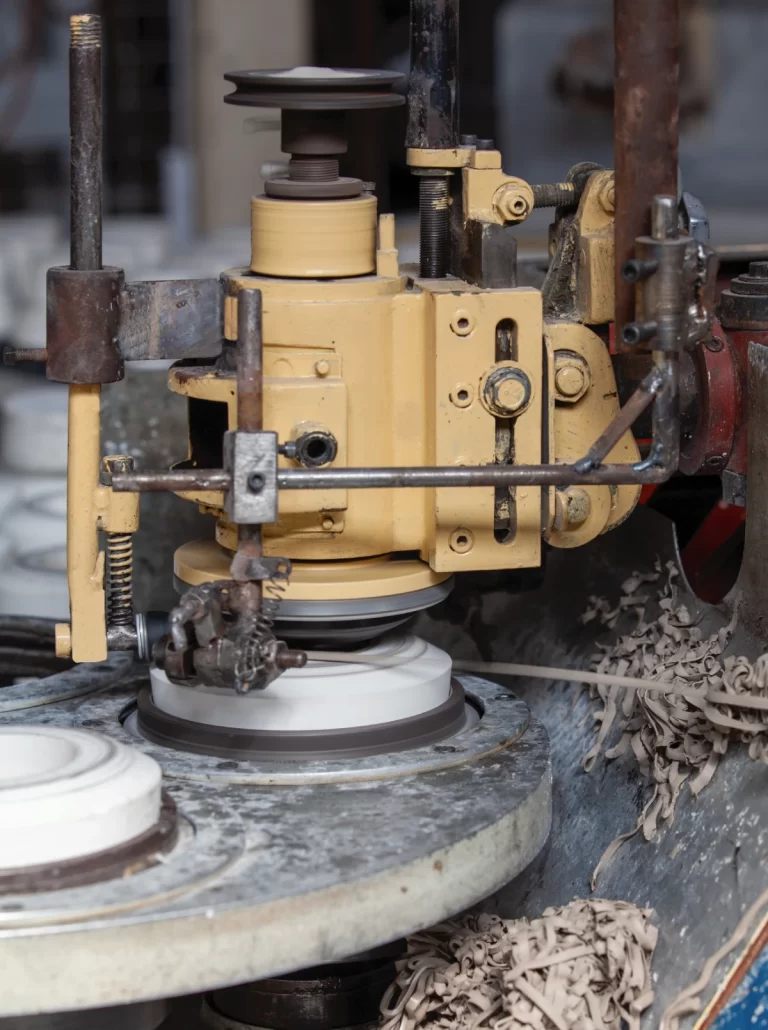
Cómo se fabrican las vajillas cerámicas: la arcilla se muele con agua, se le quita el agua a presión, se le da forma en un torno o en un molde, se seca entre 48 y 72 horas y se hornea dos veces, una antes del esmalte y otra después. El proceso es el mismo para toda la vajilla, desde una taza hasta una fuente.
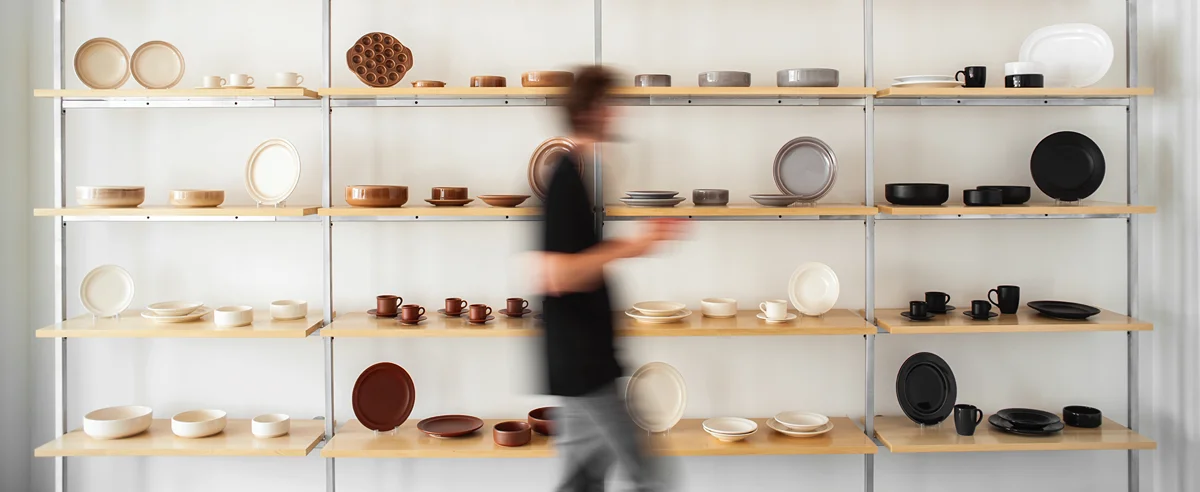
En Ancers fabricamos vajillas de cerámica en nuestra planta de Mataderos. Todas las etapas se hacen en nuestra fabrica desde 1960.
Trabajamos con materias primas nacionales: arcillas de Santa Cruz y Buenos Aires, feldespato de San Luis y carbonatos de Córdoba.
En la elección y la formulación de nuestra receta está el secreto de la durabilidad y la resistencia mecánica de cada pieza. Por eso el control empieza antes de darle forma a nada: cada componente tiene que mantener sus características para que el resultado sea el mismo de un lote al otro.
El proceso comienza con la molienda de la materia prima, hasta lograr la granulometría deseada.
De ahí sale la barbotina, que es la mezcla líquida de agua y materiales cerámicos. La barbotina pasa a un filtro prensa, que separa el agua de los sólidos hasta obtener una torta con bajo índice de humedad.
Las tortas pasan después por una máquina extrusora, que las conforma en chorizos. Así les decimos a los cilindros de pasta que se usan en las distintas estaciones de torneado.
La pasta que se descarta en el torneado no se tira: se reutiliza y vuelve a empezar el proceso de molienda.
La conformación de las piezas sigue en el área de torneado. Trabajamos con tornos alemanes e italianos semiautomáticos, que se adaptan a las necesidades de cada producto.
El torno resuelve las piezas redondas, que giran sobre su propio eje.
En el sector de colado las piezas se producen a cielo abierto y de espesor obligado.
En el colado a cielo abierto, el molde de yeso se llena de barbotina y absorbe agua hasta que se forma una pared del espesor buscado; después se vuelca el excedente. En el de espesor obligado, la barbotina llena el espacio entre dos partes del molde, y ese espacio define el espesor de los dos lados.
Esta tecnología nos permite obtener piezas de gran complejidad, que no salen de un torno.
Una vez conformadas, las piezas entran al proceso de secado, que lleva entre 48 y 72 horas. Si entraran al horno con agua adentro, el vapor las rompería.
Para el secado aprovechamos el calor de los hornos en su período de enfriamiento. Es energía que el proceso ya generó y que vuelve a usarse dentro de la misma planta.
Ya secas, las piezas ingresan a la etapa de retoque. Ahí se corrigen y se suavizan los bordes y cualquier desperfecto que pudiese tener la pieza.
En este punto la pieza todavía no pasó por el horno: tiene forma, pero es frágil y se desarma con agua.
Después del retoque, las piezas secas se cargan en los hornos para su primera cocción, a unos 1.050 grados. De ahí sale el bizcocho.
Durante esta cocción se elimina la poca humedad que todavía permanece, y la pasta se endurece y se vuelve más resistente. Pero sigue en un estado de alta porosidad, y eso es justamente lo que necesita para después poder ser esmaltada.
Una vez cocidas, las piezas están listas para ser esmaltadas.
Utilizamos esmaltes y pigmentos nacionales, de España y de Brasil. Estos esmaltes, al igual que la pasta, se formulan en el laboratorio y los da de alta el departamento de diseño. Después se someten a un control contra los distintos patrones de producción, y recién entonces se pueden usar.
Ese control es lo que permite que un color se mantenga igual de un lote al otro.
Ya esmaltadas y clasificadas, las piezas se cargan nuevamente en los hornos para su segunda cocción.
En esta etapa el esmalte se funde y vitrifica, y forma una película dura y resistente. Las piezas dejan de ser porosas y pasan a ser resistentes y aptas para alimento.
Esa película es también la que les permite ir al lavavajillas, al microondas, al freezer y al horno a gas o eléctrico. Lo que nunca soportan es la llama directa.
Una vez sacadas del horno, las piezas van otra vez a clasificación para pasar por un control de calidad. Ahí revisamos:
Las que cumplen con las normas se etiquetan y se embalan para su logística y venta.
Varios días. Solo el secado lleva entre 48 y 72 horas, y después vienen dos horneadas, cada una con su tiempo de carga, cocción y enfriamiento. A eso se suman la preparación de la pasta, el conformado, el retoque, el esmaltado y el control final de cada pieza.
La primera horneada, a unos 1.050 grados, transforma la pasta en bizcocho: una pieza dura y porosa, que es lo que necesita el esmalte para agarrarse. La segunda funde el esmalte y lo convierte en una película impermeable. Hacerlo en dos etapas permite esmaltar sobre una pieza firme y controlar mejor el acabado final.
Es la mezcla líquida de agua y materiales cerámicos que sale de la molienda. Con ella se cuelan las piezas en los moldes, y de ella sale también, después del filtro prensa, la pasta que se usa en el torneado.
El proceso de base es el mismo: pasta, forma, secado, bizcocho, esmalte y segunda horneada. La diferencia está en la escala y en el control. En una fábrica, la pasta y los esmaltes se formulan en laboratorio y se controlan contra patrones de producción, así cada pieza sale igual a la anterior. En la cerámica artesanal, cada pieza es única.
En nuestra planta de Oliden 1870, en Mataderos, Ciudad de Buenos Aires, donde trabajamos desde 1960. Si tenés un comercio y querés ver las piezas antes de comprar, podés visitar el showroom con cita previa.